有机肥滚筒烘干机 - 进料含水率、出料含水率与温度参数
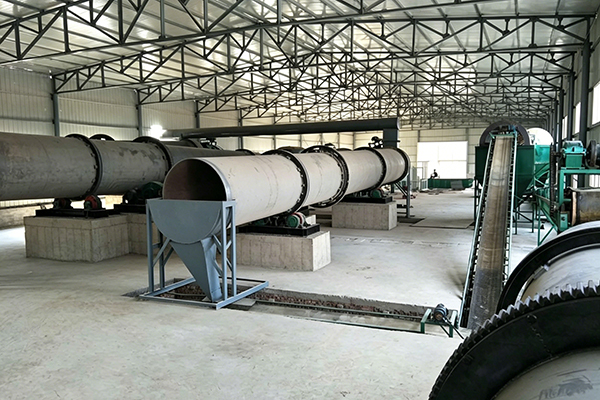
在有机肥生产线上,设备的运行稳定性直接关系到成品质量。作为景泷农业的产品工程师,我们深知有机肥滚筒烘干机的核心在于对水分与热量的把控。进料含水率决定了干燥负荷,出料含水率关乎产品储存安全,而温度参数则直接影响微生物活性与能耗水平。本文围绕这三个核心**,结合工程实践,解析设备选型与操作的关键逻辑。
进料含水率的界定与预处理
原料来源不同,初始状态差异较大。新鲜畜禽粪便通常含水率在 75% 至 85% 之间。若直接投入滚筒烘干机,不仅会增加燃料消耗,还容易造成筒内物料粘结,形成糊壁现象,影响散热均匀性。因此,合理的进料含水率应控制在 60% 左右较为适宜。在进入烘干系统前,通常需经过发酵翻抛或机械脱水处理。例如在安徽某年处理 8 万吨鸡粪项目中,采用槽式翻抛机 + 链式粉碎机 + 双轴加菌机预处理后,物料含水率稳定在 55%-60%,为后续烘干环节创造了良好的条件。这一阶段若忽视原料湿度,会导致热风炉负荷波动,进而影响整体产线节奏。
出料含水率与**标准的关系
成品水分的控制是衡量烘干机性能的重要标尺。根据 GB/T 25986-2010《有机肥料》标准要求,有机肥料成品的水分含量应不大于 30%。这一数值并非随意设定,而是基于仓储运输的防霉变需求。若出料含水率高于此限,颗粒容易吸潮板结,降低肥效;若低于 15%,则过度烘干会破坏有益菌群,且浪费热能。在实际调试中,我们会将目标设定在 20% 至 25% 之间,既保证合规,又保留生物活性。设备设计时需预留调节空间,通过调整转速和热风流量来微调水分,确保每一批次产品均符合标准。
烘干温度区间的设定逻辑
温度参数的设定需兼顾蒸发效率与物料保护。进风温度通常控制在 100℃至 120℃,而物料温度不宜超过 80℃。过高的温度虽然能加快水分蒸发,但会导致有机质焦化,甚至杀死益生菌。对于添加菌剂的有机肥,温度更是敏感**。我们建议安装多点测温探头,实时监测筒体内部不同位置的温差。当发现局部过热时,应及时调整燃烧器功率或物料喂入量。这种细化的温控手段,避免了因温度失控导致的品质下降,确保了能源的合理利用。
| 参数项 | **范围 | 备注说明 |
|---|---|---|
| 进料含水率 | 55% - 65% | 过高需预脱水 |
| 出料含水率 | 20% - 30% | 符合 GB/T 25986-2010 |
| 进风温度 | 100℃ - 140℃ | 视燃料种类调整 |
| 物料温度 | < 80℃ | 保护菌种活性 |
工程案例中的数据表现
在具体的工程项目中,参数的匹配度决定效果。以河南某生物有机肥厂为例,该厂日产量 150 吨,初期运行时出料含水率波动在 35% 左右。经工程师排查,发现是滚筒转速过快导致物料停留时间不足,同时进风量偏大带走热量过多。调整后,将转速降至每分钟 4 转,进风温度稳定在 110℃,出料含水率迅速回落至 22%。这证明了参数并非固定不变,需根据现场工况进行动态平衡。此外,定期清理换热器积灰也能维持温度参数的稳定性,减少无效能耗。
运维中的参数监测要点
长期运行过程中,传感器可能产生偏差,需要人工复核。建议每周校准一次水分检测仪,对比取样化验结果。对于老厂区,由于设备磨损,间隙变大可能导致漏风,影响热风利用率,此时需关注温度参数的变化趋势。一旦发现排风口温度异常升高,往往意味着换热效率下降。建立详细的运行日志,记录每日的进料量、温度曲线及成品水分,有助于提前预判故障。这些细节工作虽不起眼,却是保障生产线连续稳定运行的基础。
综上所述,有机肥滚筒烘干机的效能体现于对进料含水率、出料含水率与温度参数的科学管理。三者相互关联,不可割裂看待。选择合适设备只是**步,依据 GB/T 25986-2010 标准严格控制工艺参数,配合规范的运维操作,才能实现产品质量与经济效益的双重达标。
 邮箱:
 地址:**(河北)自由贸易试验区正定片区正定新区