羊粪加菌机菌液泵压力不足故障排除与检修步骤
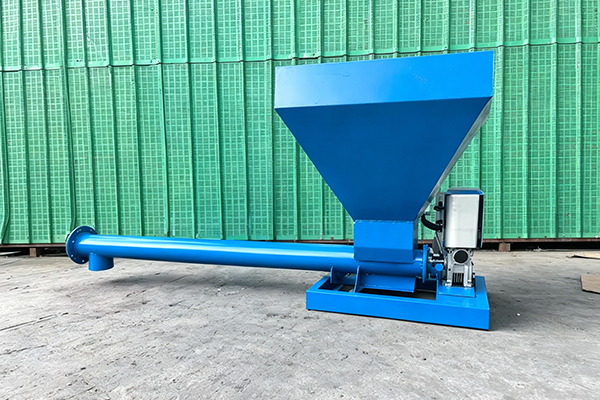
在有机肥生产线上,羊粪加菌机的核心作用在于将活性菌种均匀喷施到物料中。若菌液泵出现压力不足,会导致喷雾雾化差、菌液分布不均,进而影响发酵腐熟效果。作为产品工程师,我们总结多年现场经验,针对该故障提供系统的排查与处理方案,帮助生产团队快速恢复设备状态,保障连续生产的稳定性。
故障现象与常见原因分析
在实际运行中,压力不足通常表现为喷嘴出液呈滴状而非雾状,或加菌机行走一段距离后菌液量明显减少。造成这一问题的因素主要集中在泵体内部及外部管路。首先是吸入端问题,若进液口滤网被杂质堵塞,或者泵腔内存在空气未排尽,都会导致吸力下降,无法建立正常压力。其次是密封件老化,长期接触菌液可能导致密封圈磨损,产生内泄或外漏。此外,单向阀卡滞、出口管路弯折也会阻碍液体流动。在连续生产工况下,翻抛机通常选用变频行走,若加菌机配合不当,瞬时流量需求波动大,更容易暴露泵的性能短板。
检修流程与操作步骤
针对上述原因,我们建议按照以下逻辑顺序进行检修。**步是停机断电,确保操作安全。打开泵体排气阀,观察是否有液体流出,若只有气体排出,说明泵内存在气阻,需重新灌泵排气。**步检查进出口管路,清理进液口滤网,确认无异物堵塞。第三步拆卸泵头,检查单向球阀是否卡在开启位置或球面有损伤,*要时更换。第四步查看机械密封处,若有渗漏痕迹,需更换 O 型圈或密封组件。第五步连接压力表测试空载压力,若数值仍低于设定值,需检查电机转速或联轴器是否打滑。整个过程中,避免使用硬物敲击部件,防止造成二次损伤。
关键参数参考与标准依据
不同型号的加菌机对菌液输送压力要求有所不同。一般小型设备工作压力在 0.2~0.4MPa 之间,大型生产线可能达到 0.6MPa 左右。具体参数需结合喷嘴孔径与输送距离计算。以下为常见工况下的参考数据:
| 项目 | **参数范围 | 备注 |
|---|---|---|
| 额定工作压力 | 0.2 ~ 0.6 MPa | 视喷嘴型号调整 |
| 电机功率 | 0.75 ~ 2.2 kW | 根据流量需求配置 |
| 流量范围 | 100 ~ 500 L/h | 单泵**控制 |
| 材质要求 | 不锈钢 304 | 防腐防腐蚀 |
在设备选型与验收环节,需参考相关**标准以确保合规。例如 GB/T 28740-2012《有机肥料》中对原料配比及添加剂有明确规定,加菌机的计量精度直接影响产品的养分含量达标情况。因此,泵的压力稳定不仅关乎机械性能,更关乎成品是否符合 GB/T 28740-2012 的**要求。同时,GB/T 30471-2013《生物有机肥》规定了微生物活菌数**,若因泵压不足导致喷洒不均,局部区域菌种存活率会受影响,从而难以满足该标准中的有效活菌数要求。我们在设计管路时,会预留压力调节阀门,方便现场根据实际发酵进度微调。
实际案例分享
在安徽某年处理 8 万吨鸡粪项目中,采用槽式翻抛机 + 链式粉碎机 + 双轴加菌机的组合工艺。初期调试阶段,发现加菌机末端喷头出液无力。经工程师现场排查,确认为进口管路过滤器长期未清洗,导致过流面积减小,系统阻力增加。清理滤网并更换磨损的单向阀后,压力恢复正常。该项目后期通过定期巡检,保持了菌液喷射的均匀性,发酵周期稳定在 15 天左右,成品各项**均符合预期。此案例表明,预防性维护比故障后维修更为重要。
日常运维与预防建议
为了延长菌液泵的使用寿命,减少非计划停机时间,我们建议制定周检制度。每周需检查一次润滑油位,保证润滑充分。每次作业结束后,应用清水冲洗泵腔,防止菌液残留结晶腐蚀金属部件。对于长期停用的设备,应排空泵内液体,并在运动部件涂抹防锈油。在连续生产工况下,翻抛机通常选用变频行走,加菌机的供料频率应与翻抛速度匹配,避免频繁启停对泵造成冲击。若发现异常噪音或振动,应立即停机检查轴承状态。
总结
羊粪加菌机菌液泵压力不足是生产中常见的机械故障,主要源于气阻、堵塞或密封失效。通过规范的停机检查、管路清理及部件更换,可有效恢复设备性能。同时,结合 GB/T 28740-2012 和 GB/T 30471-2013 标准要求,确保菌剂投放量准确,保障有机肥品质。我们建议企业建立完善的设备台账,落实日常点检,以稳定的设备状态支持连续化生产。
 邮箱:
 地址:**(河北)自由贸易试验区正定片区正定新区